DFMEA甩工艺、PFMEA甩设计——本是"一套拳",不是两张互相推锅的表
"这不归我管。"
8D会上,某电驱供应商量产3个月,客户端批量投诉结合面渗冷却液。
设计工程师:"密封结构没问题,平面度0.05、螺栓扭矩25N·m都标了,是工艺没做到。"
工艺工程师:"图纸上没打特殊特性符号,我们怎么知道这个平面度要重点控?拧紧枪是有的,但没人说是关键。"
质量经理翻出两份FMEA——DFMEA里写着"后续工序控制",PFMEA里写着"按图纸执行"——两边都把风险推出去了,中间的平面度和扭矩,谁也没真正控住。
这就是当下绝大多数工厂的通病:DFMEA和PFMEA不是"一套拳",是"两张互相推锅的表"。
而AIAG与VDA联合发布的FMEA手册(现行有效版本仍为2019年第一版,第2次印刷),把FMEA从"填表格"改写成七步结构化分析——七步法真正的灵魂,就是让DFMEA和PFMEA咬合成一条能追溯的链。
一、先照镜子:你的FMEA断在哪一环?
客户审核最爱问一句:"这个特殊特性,从DFMEA到控制计划,谁在真正控?"
能答上来的工厂不到三成。断链通常出现在三处:
断层 | 现场表现 | 后果 |
断层1:特性"半路丢了" | DFMEA标了特性→图纸没打符号→PFMEA没接→控制计划没体现 | 关键特性无人重点管控 |
断层2:失效"复制粘贴" | 把DFMEA的失效模式整段搬进PFMEA当"原因" | 分析逻辑错位,措施全打偏 |
断层3:FMEA"一锤子买卖" | PPAP前突击做完→锁抽屉→变更/客诉后纹丝不动 | 纸面FMEA与实际脱节 |
⚠️先破除一个大误区:DFMEA的失效模式≠PFMEA的失效原因。不是复制搬运,而是逻辑承接——DFMEA定义了某个关键特性,PFMEA要分析"为什么制程会导致这个特性超差"。直接搬运=最典型的假联动。
二、标准正解:一个前提的两种假设
很多人分不清DFMEA和PFMEA,根源是不知道两者的假设前提完全不同:
维度 | DFMEA(设计FMEA) | PFMEA(过程FMEA) |
核心假设 | 假设"零件按规范造出来了",设计本身能否实现功能? | 假设"设计是好的",制造过程能否稳定造出合格品? |
分析对象 | 系统→子系统→组件(边界图/结构树) | 工序→工步→作业要素(流程图) |
失效来源 | 设计错误、材料选型、接口/公差不匹配 | 参数偏差、设备故障、人为失误、来料变差 |
严重度基准 | 对最终用户(车主/患者)的影响 | 本厂→客户厂→最终用户三级影响 |
APQP时机 | Phase2产品设计开发 | Phase3过程设计开发 |
主导责任 | 设计工程师 | 工艺/制造工程师 |
唯一的接口,也是最关键的连接:
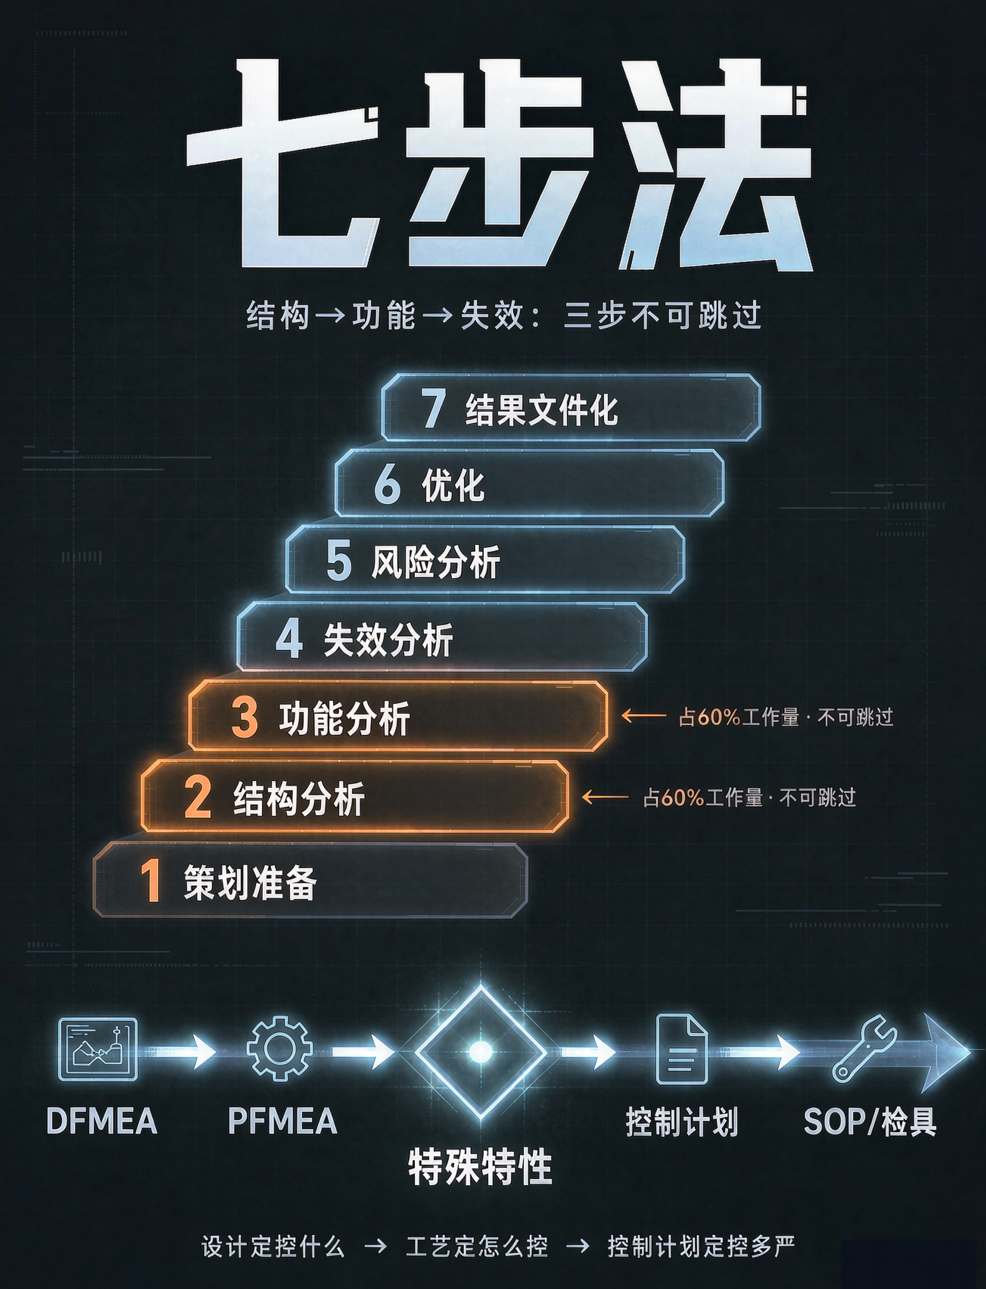
DFMEA产出的特殊特性→直接作为PFMEA的输入→落到控制计划→进SOP和检具。
一句话记住:
DFMEA定"控什么",PFMEA定"怎么控",控制计划定"控到什么程度"——三者必须同源。
三、新版最硬的四刀:刀刀砍在旧习惯上
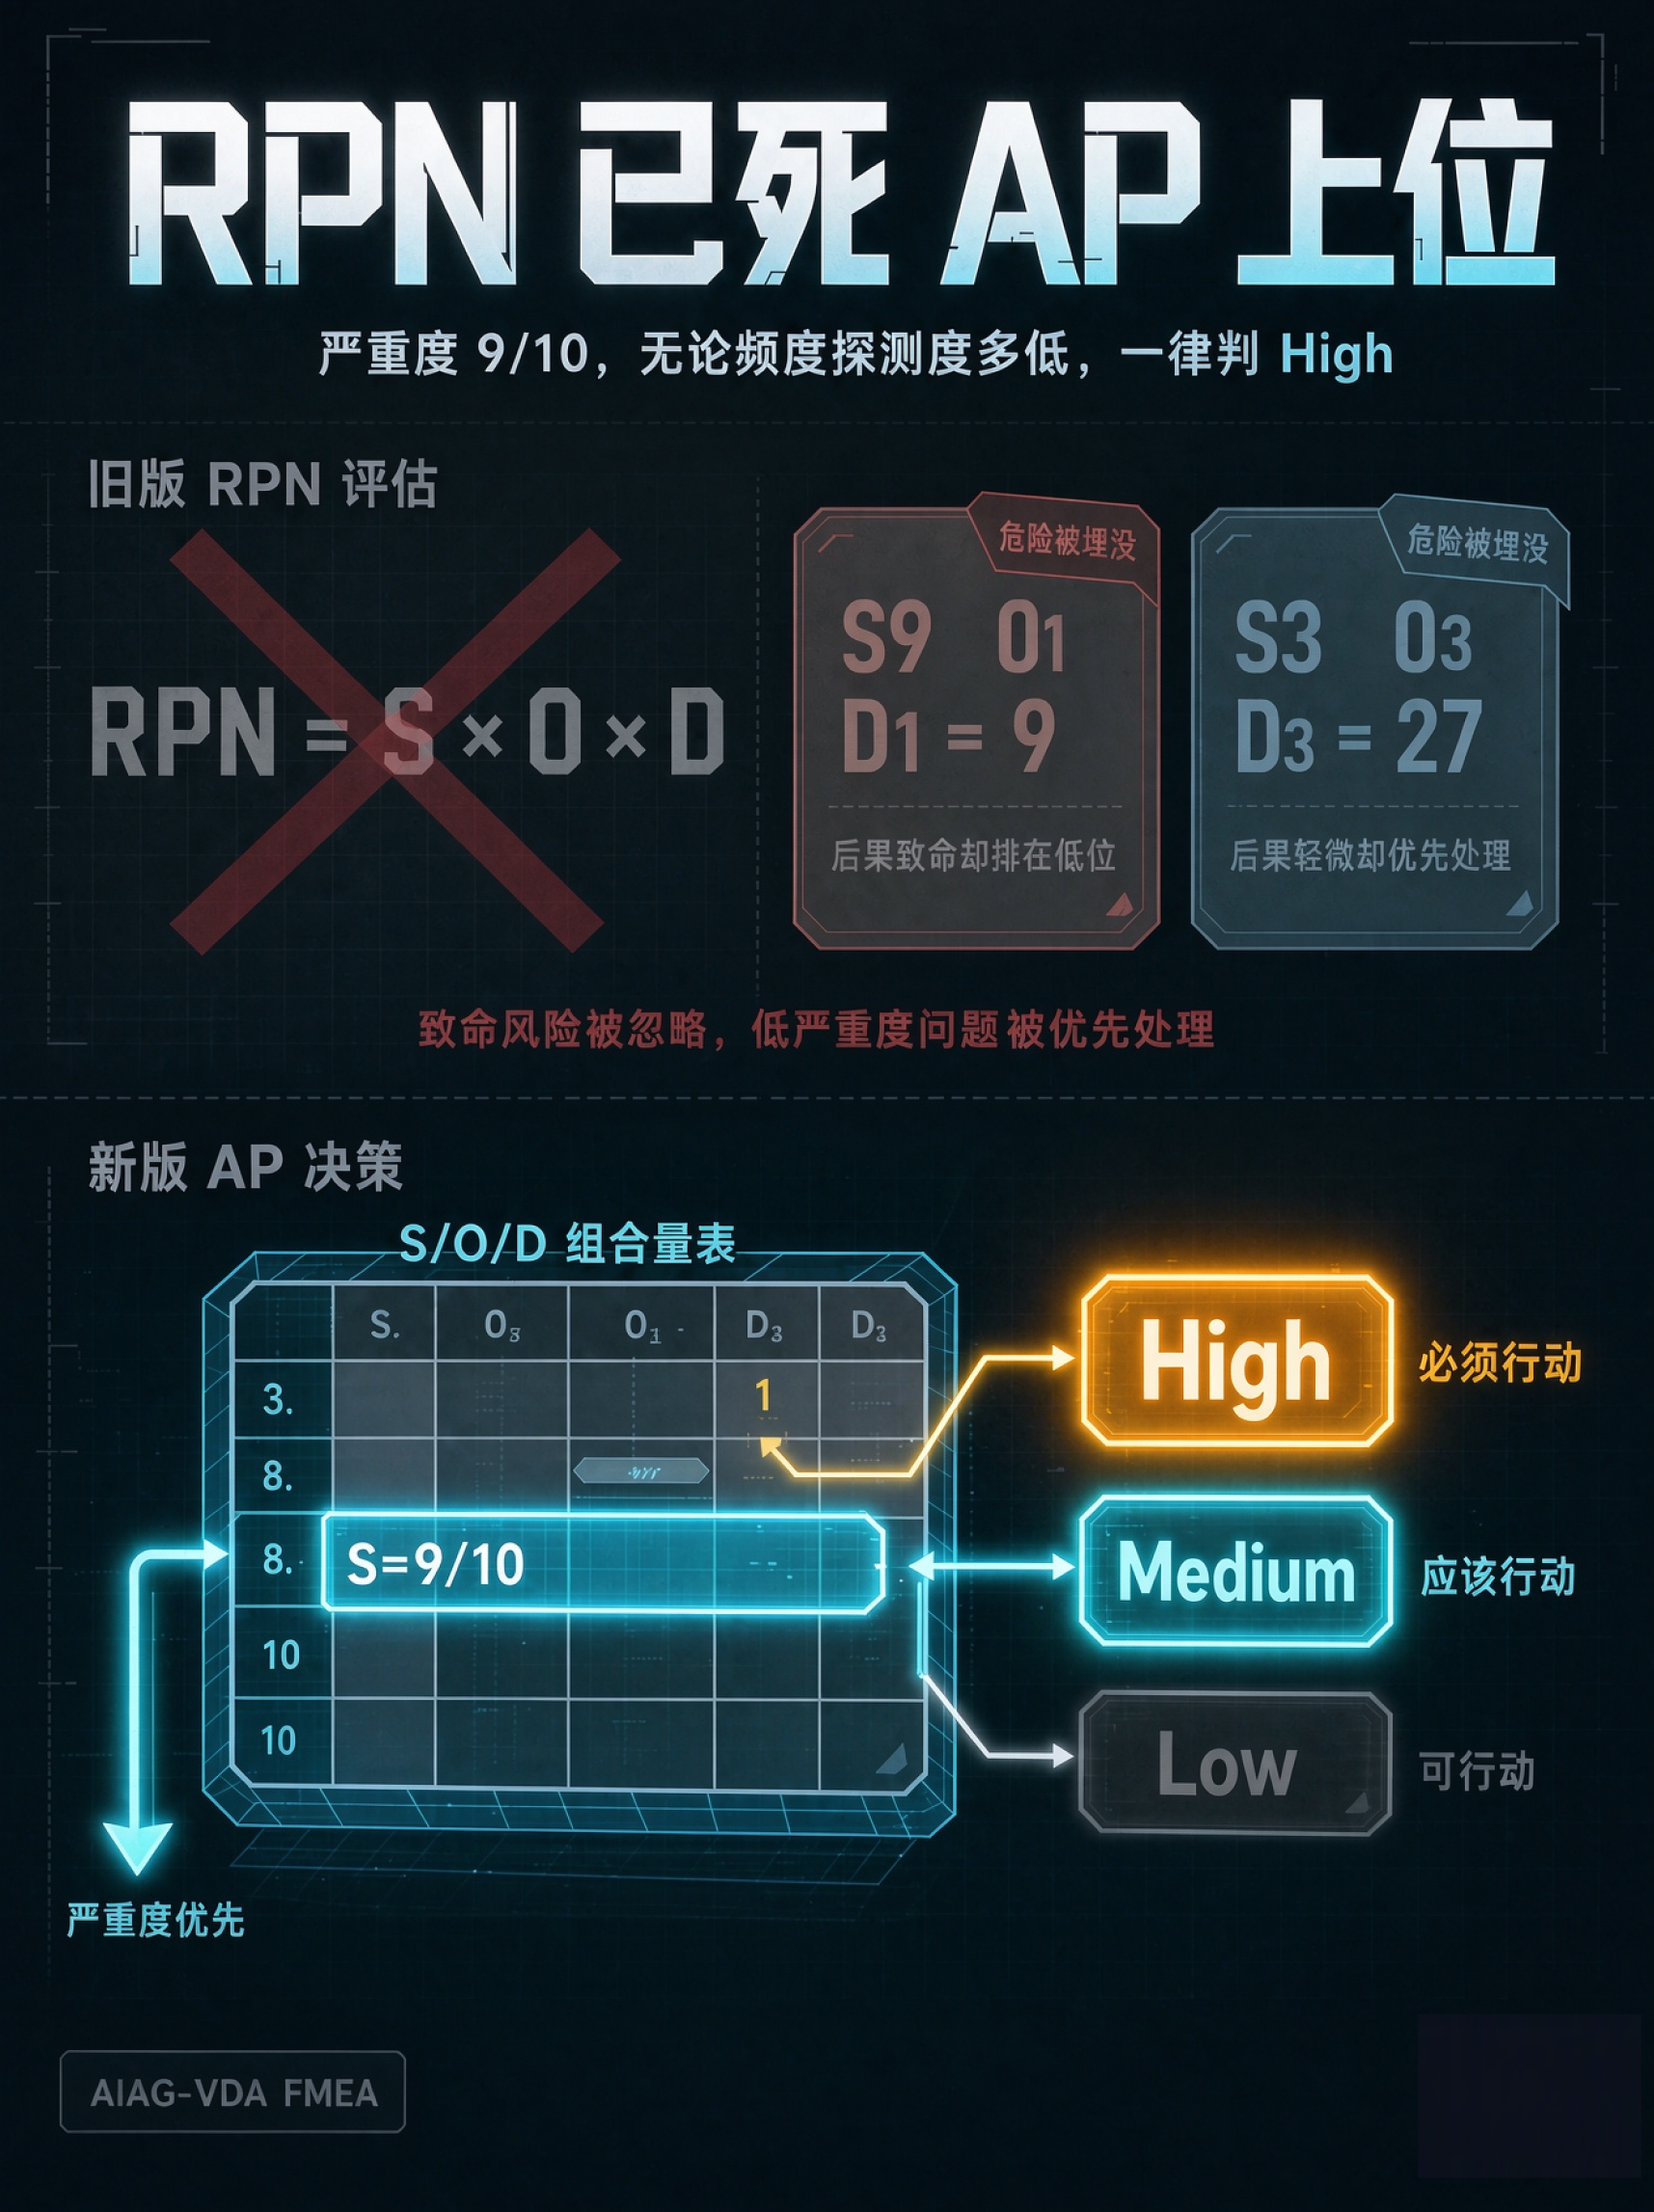
🔪第1刀:RPN被废,AP上位
旧习惯:RPN=S×O×D,凑到≥100才整改。
RPN的数学缺陷是致命的:
S=9、O=1、D=1(后果致命但极难发生)→RPN=9
S=3、O=3、D=3(后果轻微但经常发生)→RPN=27
旧版会给后者更高优先级,而前者明明是安全风险
AP怎么工作:不看乘积,把S/O/D组合查表得出高(H)/中(M)/低(L)三级。且S=9或10的项目,无论O、D多低,一律判High,必须行动。
🔧立刻做:把程序文件、FMEA模板、内审表里所有"RPN>100才整改"的字样全部换成AP逻辑。
🔪第2刀:结构分析、功能分析是"强制前置",不许跳过
旧习惯:打开Excel直接写"失效模式:孔偏大"。
新标准:七步法里,第2步结构分析、第3步功能分析不可跳过。旧版AIAG手册容忍"直接跳到失效模式",AIAG-VDA不允许。
为什么?没画结构树就不知道边界;没写清功能,失效模式必然是拍脑袋。"功能写得模糊→失效模式必然模糊",这是绝大多数弱PFMEA崩塌的起点。
🔪第3刀:PFMEA的打分逻辑被重写(最容易在审核现场被问破)
字段 | 旧版 | 新版(AIAG-VDA) |
发生度O | 失效模式发生频率 | 改为"失效原因FC的发生度",基于预测FC发生,需评估预防控制(PC)实际有效性 |
预防控制 | 笼统"预防措施" | 明确为"针对失效原因FC的预防控制(PC)" |
探测控制 | 笼统"探测措施" | 拆为"探测失效原因FC"或"探测失效模式FM" |
探测度D | 主观打分 | 基于探测方法成熟度、探测机会、探测能力三因素 |
特殊特性 | "分类列" | 替换为"特殊特性+筛选代码" |
🔧立刻做:沉淀一份"打分依据库"——O挂钩历史不良率/同类产品数据,D写明探测手段和时机,S写明影响链条。凭感觉打的分,审核一问就破。
🔪第4刀:FMEA必须是"动态文件"
变更后、客诉后、召回后、审核发现后、过程能力不达标后——FMEA必须更新。PPAP前突击做完就锁抽屉,是最典型的"纸面合规"。
四、实战:一个案例把"这套拳"打完
还是开篇那个电驱壳体结合面渗冷却液:
步骤 | 动作 | 输出 |
DFMEA(设计) | 分析密封结构:平面度、螺栓间距、密封胶选型。识别"密封失效→冷却液渗漏→整车趴窝",S=8。判定结合面平面度0.05、螺栓扭矩25±2N·m为特殊特性 | 特殊特性清单+图纸标注 |
特性传递 | 特殊特性进图纸(打符号),作为PFMEA强制输入 | 图纸+PFMEA输入表 |
PFMEA·加工 | "铣结合面"工步:为什么平面度超差?→刀具磨损、夹具夹紧变形、毛坯内应力释放 | 预防控制:刀具寿命强制换刀、夹具压紧点优化 |
PFMEA·装配 | "拧紧"工步:为什么扭矩不合格?→拧紧枪未校准、多轴不同步、顺序错误 | 预防:枪定期校准+防错;探测:拧紧曲线监控 |
控制计划 | 平面度100%检测+扭矩曲线监控+密封测试 | 控制计划→SOP→检具 |
闭环反馈 | 量产发现扭矩衰减→反馈设计(改法兰/加螺栓) | DFMEA↔PFMEA双向更新 |
📌关键动作:做一张"特殊特性追溯表"——每个特性在DFMEA→图纸→PFMEA→控制计划→SOP/检具五处的编号和描述必须能对上。对不上的,就是断链点,就是整改项。
五、当下新形势:新能源与软件,逼着FMEA升级
①FMEA-MSR被严重误读
正解:FMEA-MSR是SupplementalFMEAforMonitoringandSystemResponse,针对产品运行期间——故障发生时,系统监视功能能否探测到、驾驶员/系统能否正确响应、把风险降到可接受。随着三电、BMS、ADAS、软件定义汽车普及,这块从"加分项"变成"必答题"。⚠️它不是"检测设备的FMEA"。
②家族/基础FMEA不能直接当项目FMEA交差
手册引入Foundation/Family/GenericFMEA是为复用、减少重复劳动,但具体项目的边界、接口、使用环境差异必须单独分析。拿家族FMEA改个零件名就交,是最容易被识破的"复印件"。
③降本压力下的正确姿势
主机厂年降凶狠,很多工厂第一反应是"放宽公差、减工序"。但没有FMEA支撑的降本等于埋雷——先用DFMEA评估哪些可放宽、哪些必须守住,再用PFMEA验证放宽后过程能力是否还够。
五、四类人"下周就动手"
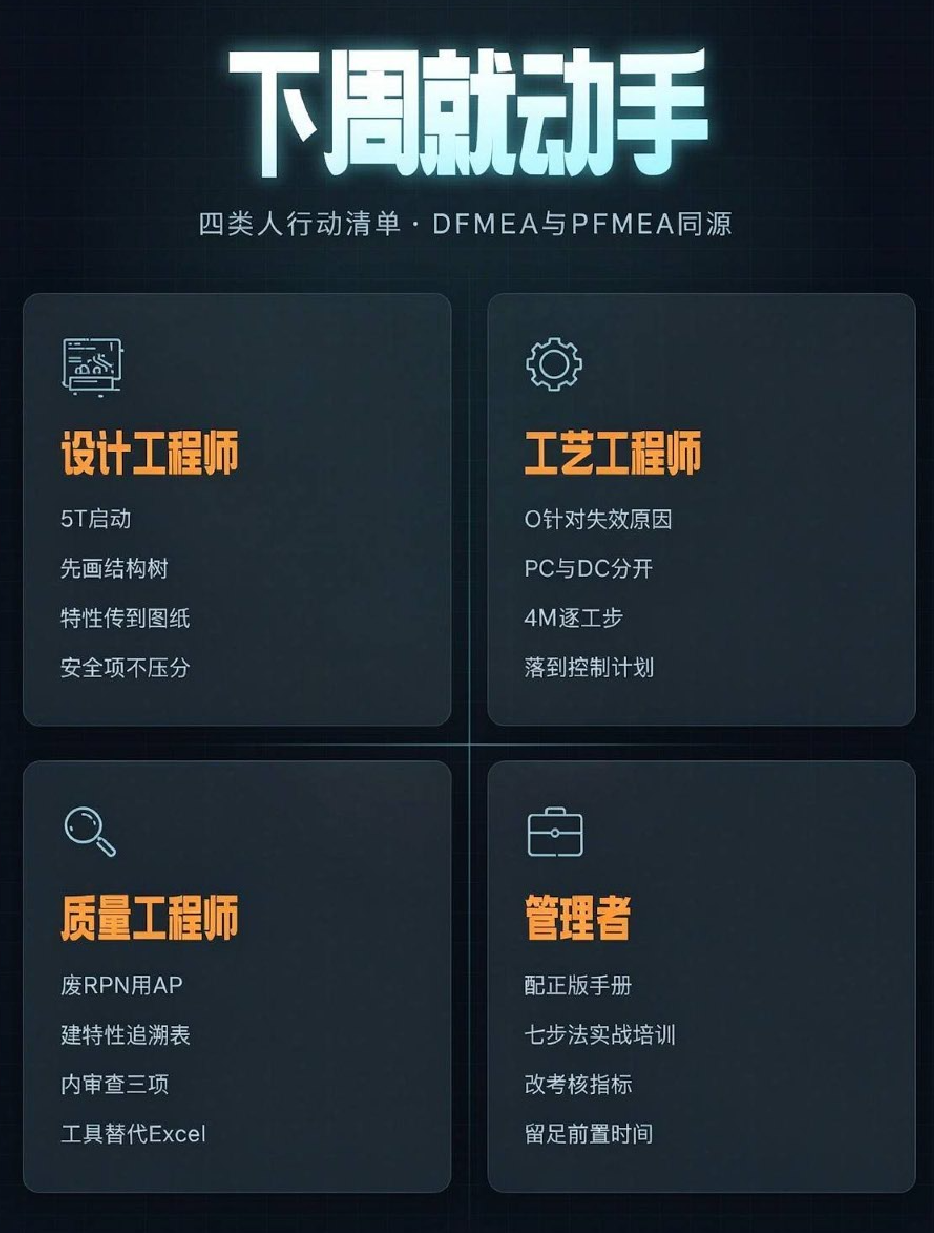
📐设计工程师(DFMEA主责)
用5T启动:Intent/Timing(APQPPhase2)/Team(跨职能)/Task/Tool
先画边界图+结构树,没画结构不许写失效模式
特殊特性显式输出,确认已传到图纸和PFMEA
安全/法规项,S直接按9/10,别为数据好看压分
🛠工艺/制造工程师(PFMEA主责)
发生度针对"失效原因FC",基于预防控制实际有效性预测
严格区分预防控制PC(针对原因)和探测控制DC(针对原因或模式)
每个特殊特性必须有对应控制手段,并落到控制计划
4M逐工步过一遍,别漏掉"来料变差"和"设备漂移"
🔬质量/体系工程师(审核与闭环)
全面废止RPN,模板/程序/内审表切到AP查表
建特殊特性追溯表,打通DFMEA→图纸→PFMEA→控制计划→SOP
内审必查三项:结构/功能分析做了没、AP的H/M是否闭环、FMEA是否在变更后更新
推动从Excel走向结构化工具——工具只是载体,逻辑才是核心
👔企业管理者(资源与机制)
配正版AIAG&VDAFMEAHandbook(第一版),别让工程师靠二手资料
组织"设计2天+工艺2天+质量1天"七步法实战培训
考核从"FMEA交付了没"改为"追溯完整率+措施闭环率+动态更新率"
留足前置时间——第1-3步(策划/结构/功能)占约60%工作量,压缩这三步=制造假分析
七、一句话收口
AIAG-VDA七步法,表面改的是"从RPN到AP、从填表到结构化",实质只改一件事:
让DFMEA和PFMEA从两张互相甩锅的表,变成一条能追溯、能闭环、能复用的风险链。
设计定"控什么",工艺定"怎么控",控制计划定"控多严"——三者同源,才叫一套拳。
下一次8D会上,如果又有人说出"这不归我管"——请让他打开追溯表,看看那个特性,到底在哪一环断了。